在家具产品的外观质量品质评价中,光泽是一项极为重要的指标。同一批柜门有的反光强、有的发闷,客户在展厅灯光下看是一种感觉,到了仓库自然光下又是另一种感觉;工厂凭经验喷涂,质检凭眼睛验收,批次之间、不同供应商之间各说各话。要把这种主观感受变成可复现、可比对的结论,就要用光泽度仪把漆面镜面光泽量化为具体的数值。那么,光泽度仪怎么给家具漆面定标准?本文从角度、测量点、取数规则进行了解读。
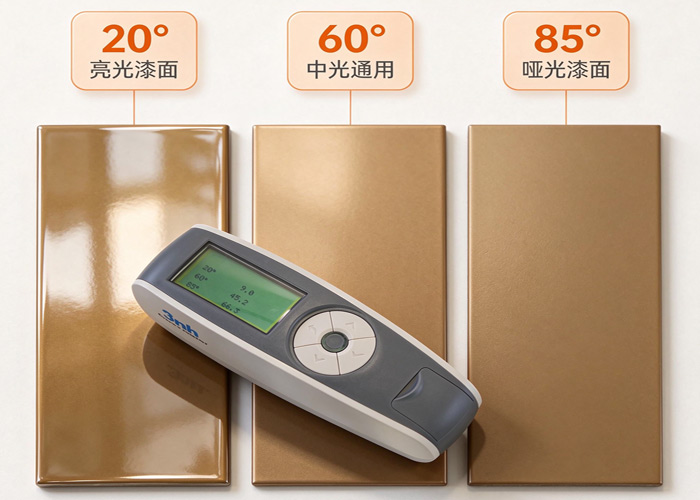
家具漆面光泽测量沿用涂层镜面光泽的三角度体系:20°、60°、85°。其中60°是基础测量角度,适用于大多数涂层;先用60°测一个基准值,再按区间决定是否换角。
60°测量值在10~70GU之间:属于中等光泽,直接用60°读数即可,这也是家具半光、柔光漆面最常见的区间。
60°值大于70GU:属于高光泽漆面,改用20°角度,在高光泽区间分辨率更好,能区分出高端产品之间的细微差别。
60°值小于10GU:接近无光的哑光漆面,改用85°角度,在低光泽区间读数更有区分度。
角度一旦选定,同一系列、同一批次的比对必须保持角度统一,不能这批用60°、下批换20°,否则数值之间没有可比性。还要注意方法的适用边界:GB/T 9754标准面向平整、不透明底材上的无纹理涂层;含金属颜料的金属效应漆、明显开放纹理的木蜡油面、弧面和封边,镜面光泽值只能作同条件比对,不能保证与目视感受完全一致,这类样品应结合目视评价或专项多角度测量。
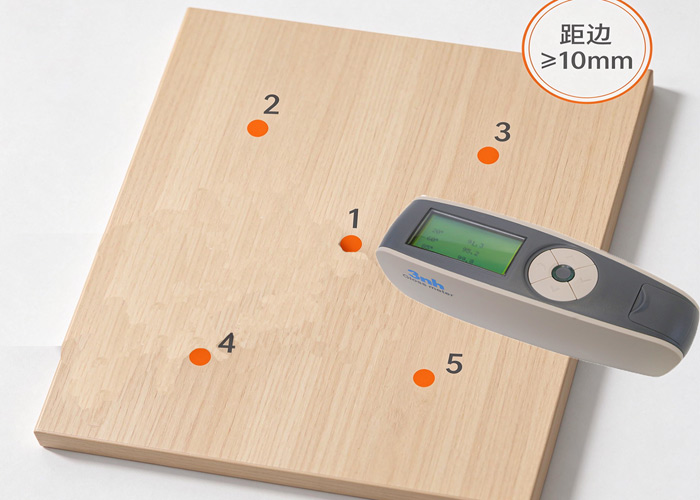
角度对了,测点选得随意,结果照样飘。家具漆面布点要遵循几条原则:
1.测点落在平整漆膜区域
避开边角、封边、木纹凹陷、颗粒、流挂、划痕、指纹和灰尘处;这些位置的反射状态不代表正常漆面,读数再高也不能计入结果。测量前用干净软布或擦镜纸擦净试样表面,避免油污、蜡层和残留清洁剂改变反射状态。
2.布点数量按标准执行
涂层光泽方法要求在样品上选取至少5个有代表性的测量位置;家具漆膜方法GB/T 4893.6—2013则规定在试样不同位置或不同方向测定,共取6个数据,每测3个数据用较高光泽的工作参照标准板校核一次,以保证仪器无漂移。
3.测量方向必须固定
有纹理、拉丝或喷涂走向的漆面,测点方向要与纹理方向保持一致;标准样和试样要在对应位置、同一方向上测量。曲面部件无法保证平面贴合时,只能在同曲率、同位置条件下比对,不与平面样品直接比数值。
4.标准样与试样同条件比对
建立批次标准时,先留存封样或标准板,后续每批在相同角度、相同测点位置、相同方向上复测;测点分布最好在作业指导书里图示化,避免不同质检员凭习惯找位置。
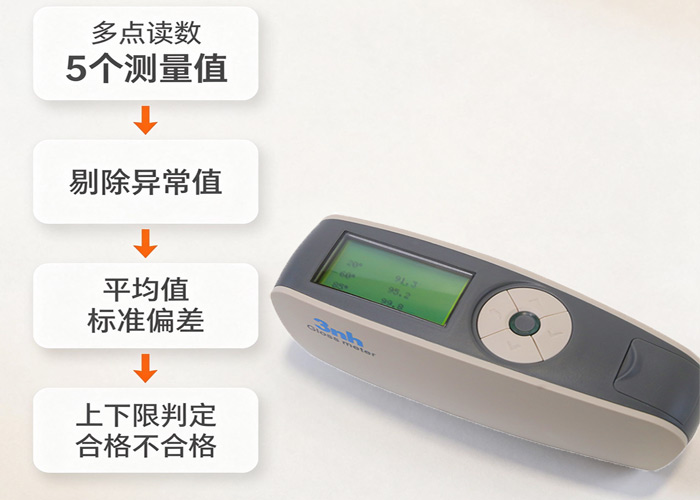
对于光泽度仪测量的漆面光泽度数值,可以按照一下规则取数:
1.先校准,再测量
测量前后用零标准板和高光泽工作参照标准板校核仪器;标准板应平整、洁净,并对照原始参照标准板定期溯源。仪器长期使用后光源衰减、探头沾污都会带来漂移,不能只靠出厂状态一劳永逸。
2.读数稳定后记录
探头贴合到位、读数跳动收敛后再取值;每点重复测量的结果应接近标准给出的重复性水平,单点异常偏大或偏小要排查测点和表面状态,而不是直接取平均盖过去。
3.看离散度,再决定取平均还是补点
各测点读数差小于5GU时,报告平均值;若离散明显,应增加测量点并排查喷涂均匀性、漆膜厚度和表面状态,而不是用平均值掩盖局部缺陷。
4.判定限值单独约定
上述标准解决的是“怎么测、怎么取数”,并不规定家具漆面必须达到多少GU。合格区间应在产品标准、采购合同或企业内控文件中写明,例如亮光件目标区间、哑光件上下限以及与标准样的允许偏差;出厂检验、来料验收和客户验货使用同一套限值口径,避免“仪器读数合格、目视仍被退货”的脱节。