电镀塑胶广泛用于汽车内饰、家电面板、消费电子、卫浴五金,这类产品的“卖相”,很大程度取决于表面的光泽:镀层亮不亮、均不均匀、和标准样差多少。但电镀塑胶件有个天然难题:件小、多曲面、镀层反光强,普通光泽度仪根本测不准。而这,正是微孔光泽度仪大显身手的地方。本文讲解了微孔光泽度仪在电镀塑胶行业的外观管控应用。
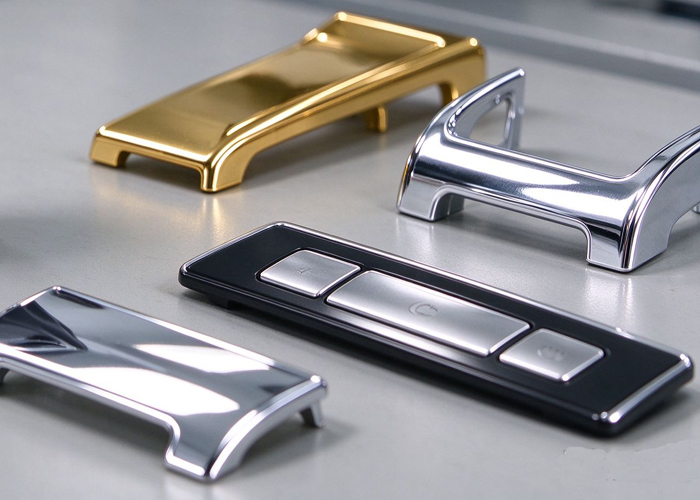
电镀塑胶这类产品的外观验收长期依赖“限度样+目视”,问题在于三点:限度样会老化变色;不同检验员、不同光源下判断不一致;出现争议时无法复现。光泽度仪做的事,是把“亮不亮”转成可复现的GU数值,可以设容差、可以追溯、可以跨厂传递。但普通类型的光泽度仪在测量其光泽度时,存在以下难点:
1.光斑容易溢出边界:汽车按键、手机中框、家电旋钮、卫浴小件,样品小、曲面多、有弧边、圆角、凹槽,大孔径光泽度仪大多采用大光斑设计,盖不住、贴不平,会导致光斑溢出,进行影响测量结果。
2.曲率难以匹配:电镀层是高反射镜面,光泽度对测量角度、贴合状态极其敏感。小曲面上,光斑覆盖的是不同倾角的区域,镜面反射方向随之散开,接收器收到的通量已经不代表该点的光泽。贴合稍有偏差,读数就大幅跳动。
3.样品定位不稳:电镀件不光要“亮”,还要“亮得均匀”。局部发暗、发雾、麻点,都是外观缺陷。要测出“均匀性”,就必须能在小区域、多点精准测量。大光斑机器贴在小件上,手一抖就移位,重复性差。
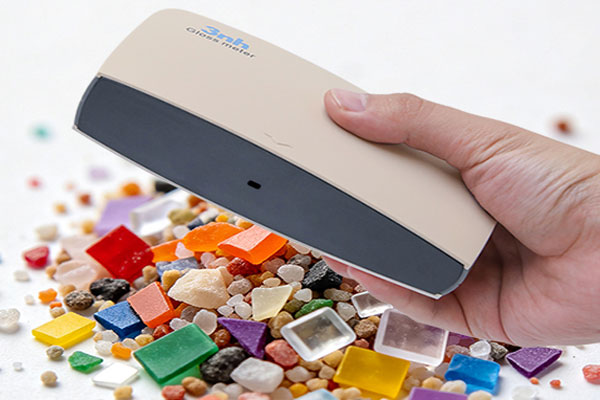
电镀塑胶件通常体积小、形状复杂,有窄边、凸台、圆弧面、内侧壁等,有效可测面积往往只有几毫米。常规光泽度仪孔径大,测量时光斑会溢出到相邻面、镀层边缘或底座,读数混入周边反射,导致不准;微孔光泽度仪采用微小口径设计,能把光斑限制在镀层有效区域内,精准锁定小面积镀层,避免漏光、盖不住等问题,其优势如下:
1.小孔径盖得住小件:微孔光泽度仪测量孔径小如2×3mm、2×4mm等,能精准覆盖按键、旋钮、小件的测量区域,只测件本身,不混入背景光,读数准。
2.适配曲面局部测量:对电镀曲面件,微孔能对准弧面上相对平整的微区测量,避开曲率最大的部位,贴合更到位,角度失真大幅减小。
3.精准定位、读数稳定:小口径便于在电镀件上精准定位测点,同一测点重复测量更稳,解决“读数乱跳”的痛点。
4.适合多点均匀性评估:能在电镀件不同位置多点测量取平均,评估镀层光泽的均匀性,发现局部发暗、发雾。
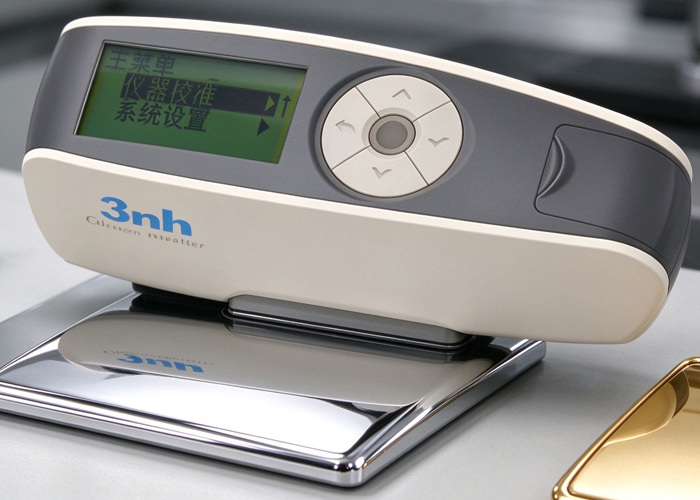
微孔光泽度仪在电镀塑胶行业用于小件、窄边、曲面、内壁等局部镀层的光泽检测,贯穿来料检验、电镀过程监控、成品验收与客诉对标,判断镀层光亮均匀性并按客户GU标准做批次判定。具体如下:
1电镀件光泽度出厂检验:汽车内饰件、家电面板、消费电子中框,逐个/抽检测光泽度GU值,对照客户标准判定合格。
2.镀层光泽均匀性评估:在电镀件不同区域多点测量,看各处GU值是否一致,发现“局部发暗、发雾、麻点”等外观缺陷。
3.与标准样比对:以客户签样(标准电镀件)为基准,测待测件光泽度GU值,判定是否在允差范围内,如高光件±3~5GU。
4.工艺稳定性监控:电镀、喷涂工艺调整后,用微孔光泽度仪测光泽变化,验证工艺是否稳定、批次是否一致。
5.来料、供应商验收:电镀外协件来料,用微孔光泽度仪快速抽检,与标准样比对,把关来料质量。